MENU
Quy trình sản xuất ống co nhiệt: Từ đùn ép đến kiểm soát chất lượng thành phẩm
Ống co nhiệt được ứng dụng rộng rãi trong các lĩnh vực nhưđiện tử, điện lực, ô tô, viễn thông và thiết bị công nghiệp nhờ khả năng cách điện, chống nước, chống bụi và chống mài mòn hiệu quả. Tuy nhiên, để tạo ra một sản phẩm ống co nhiệt có chất lượng ổn định, cần trải qua nhiều công đoạn sản xuất chính xác cùng quy trình kiểm soát chất lượng nghiêm ngặt.
Từ phối trộn nguyên liệu, đùn ép tạo hình, chiếu xạ liên kết ngang đến nong giãn ống, mỗi công đoạn đều ảnh hưởng trực tiếp đến khả năng co rút, độ bền nhiệt và tuổi thọ của sản phẩm. Trong bài viết này, chúng tôi sẽ giúp bạn tìm hiểu tổng quan về quy trình sản xuất ống co nhiệt cũng như cách kiểm soát từng công đoạn đểđảm bảo chất lượng và tính ổn định của thành phẩm
Giới thiệu quy trình sản xuất ống co nhiệt
Quy trình sản xuất ống co nhiệt chủ yếu bao gồm các công đoạn sau:
Phối trộn nguyên liệu ➜ Đùn ép ➜ Chiếu xạ liên kết ngang ➜ Nong giãn ống ➜ Kiểm tra chất lượng & Đóng gói
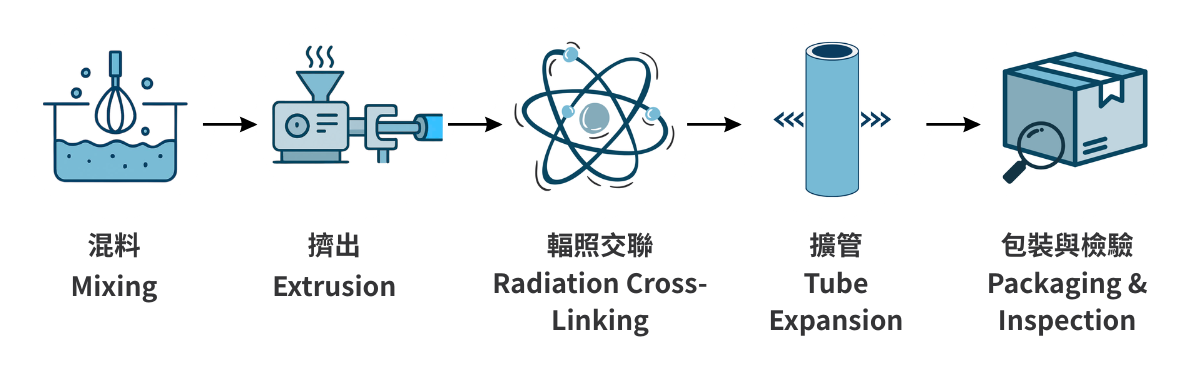
Mỗi công đoạn sản xuất đều đóng vai trò quan trọng đối với chất lượng ống co nhiệt. Vì vậy, các chỉ tiêu nhưđộ ổn định kích thước, tỷ lệ co rút và đặc tính vật liệu luôn được kiểm soát nghiêm ngặt nhằm đảm bảo chất lượng thành phẩm.
Phối trộn nguyên liệu: Quyết định các đặc tính cơ bản của ống co nhiệt
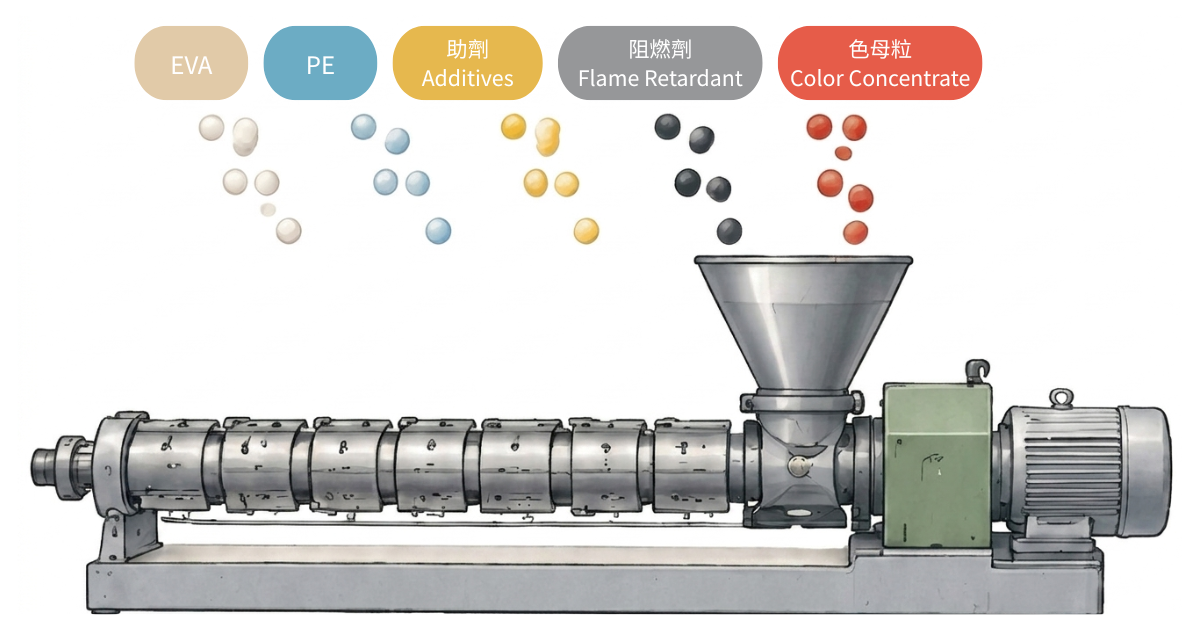
Phối trộn nguyên liệu là công đoạn đầu tiên trong quy trình sản xuất ống co nhiệt. Ở bước này, các nguyên liệu như EVA, PE, phụ gia, chất chống cháy và chất tạo màu được phối trộn theo tỷ lệ chính xác để tạo thành hỗn hợp đồng nhất.
Công thức phối trộn nguyên liệu ảnh hưởng trực tiếp đến độ mềm dẻo, khả năng chịu nhiệt, tính chống cháy và hiệu suất co rút của ống co nhiệt. Vì vậy, việc áp dụng công nghệ phối trộn ổn định cùng quy trình kiểm soát chặt chẽ công thức là yếu tố quan trọng đểđảm bảo chất lượng vật liệu đồng nhất, tạo nền tảng cho các công đoạn sản xuất tiếp theo.
Đùn ép: Tạo hình đường kính ban đầu của ống co nhiệt
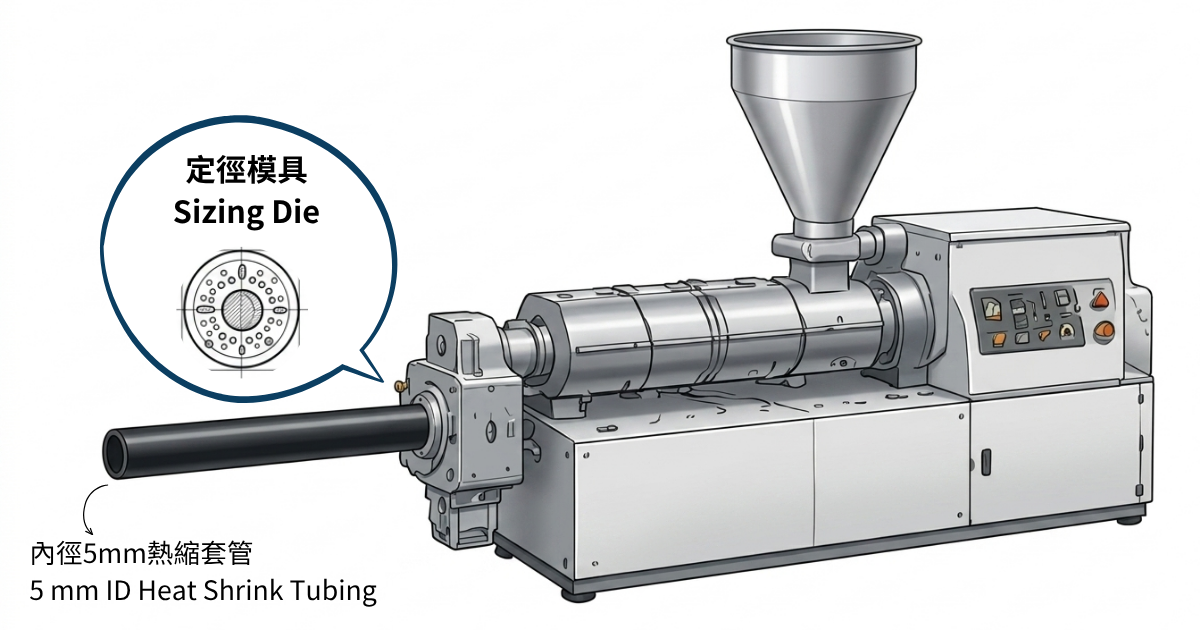
Sau khi hoàn tất quá trình phối trộn, hỗn hợp nguyên liệu được đưa vào máy đùn để gia nhiệt, hóa dẻo và tạo hình thông qua khuôn định cỡ, tạo thành ống với đường kính ban đầu.
Ví dụ, khi sử dụng khuôn có đường kính 5 mm, sẽ tạo ra ống có đường kính trong 5 mm. Ở công đoạn này, cần kiểm soát chặt chẽđộổn định kích thước, độđồng đều của thành ống và chất lượng bề mặt nhằm tránh ảnh hưởng đến hiệu quả co rút ở các công đoạn tiếp theo.
Một quy trình đùn ép ổn định không chỉđảm bảo độ chính xác về kích thước mà còn là yếu tố quan trọng quyết định chất lượng và tính ổn định của ống co nhiệt.
Chiếu xạ liên kết ngang: Nâng cao khả năng chịu nhiệt và hiệu ứng ghi nhớ hình dạng
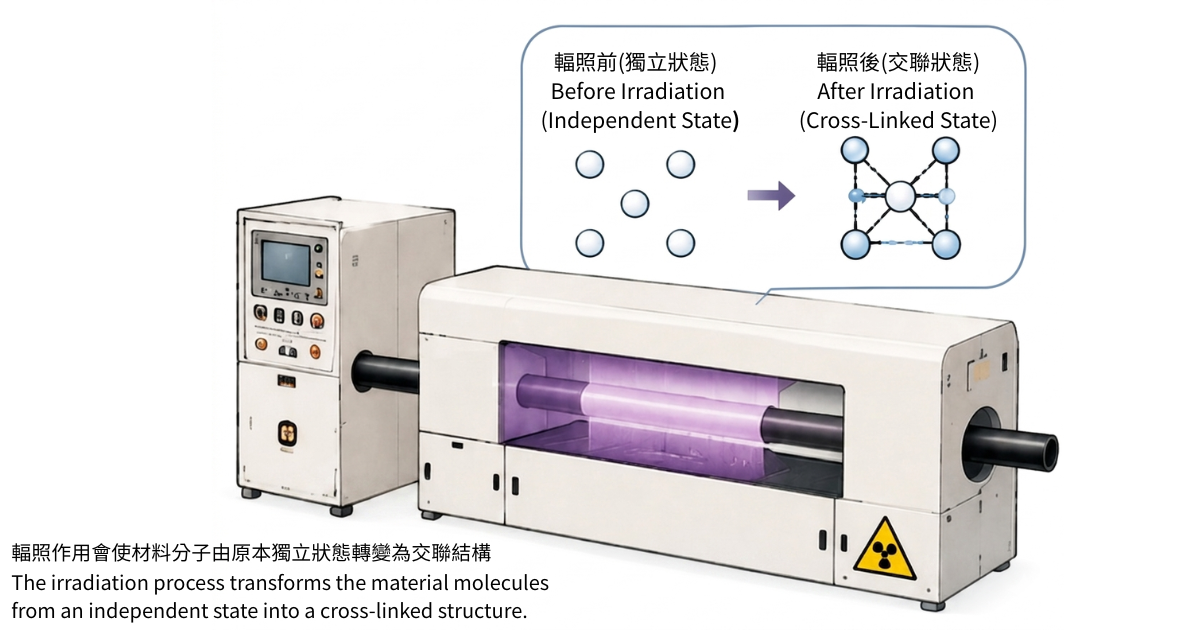
Sau khi được tạo hình, ống nhựa sẽ trải qua quá trình chiếu xạ liên kết ngang bằng máy gia tốc điện tử.
Dưới tác động của bức xạ, các phân tử vật liệu chuyển từ trạng thái riêng lẻ sang cấu trúc liên kết ngang, giúp cải thiện đáng kể các đặc tính của ống co nhiệt, bao gồm:
- Khả năng cách điện
- Khả năng chịu nhiệt cao
- Khả năng chống mài mòn
- Khả năng chống chịu hóa chất như axit và kiềm
Đồng thời, vật liệu cũng hình thành “hiệu ứng ghi nhớ hình dạng”, ghi nhớđường kính ban đầu của ống trước khi nong giãn. Đây là yếu tố cốt lõi giúp ống co nhiệt có thể co trở lại kích thước ban đầu khi được gia nhiệt, tạo nên chức năng co nhiệt đặc trưng của sản phẩm
Nong giãn ống: Tạo khả năng co nhiệt và tỷ lệ co rút
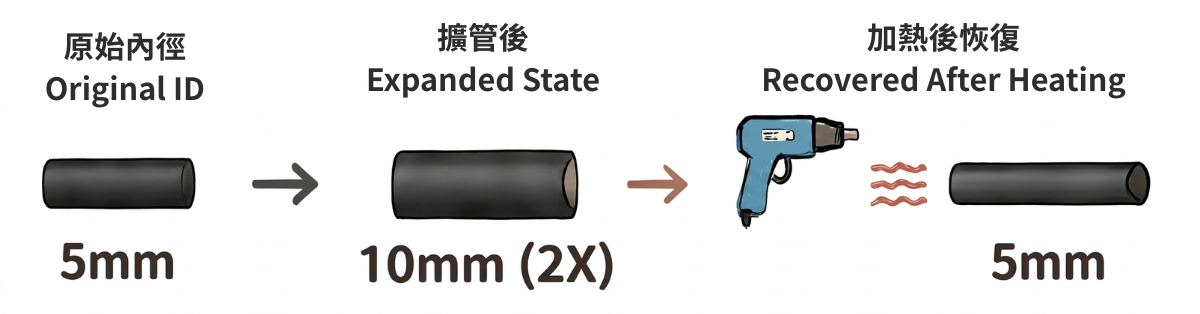
Sau khi hoàn tất quá trình chiếu xạ liên kết ngang, ống sẽđược đưa vào máy nong giãn để gia nhiệt và mở rộng đường kính.
Ví dụ, đối với ống co nhiệt tỷ lệ co 2:1, ống có đường kính ban đầu 5 mm sẽđược nong lên 10 mm; còn với ống co nhiệt tỷ lệ co 3:1, đường kính sẽđược nong lên 15 mm.
Khi người dùng gia nhiệt trong quá trình sử dụng, ống co nhiệt sẽ co trở lại đường kính ban đầu, tạo lớp bao bọc ôm sát bề mặt vật cần bảo vệ.
Ở công đoạn này, nhiệt độ, tốc độ và tỷ lệ nong giãn phải được kiểm soát chính xác đểđảm bảo tỷ lệ co rút đúng theo thiết kế, đồng thời duy trì chất lượng và tính ổn định của sản phẩm.
Kiểm soát chất lượng ảnh hưởng đến hiệu suất của ống co nhiệt như thế nào?
Chất lượng của ống co nhiệt không chỉ phụ thuộc vào vật liệu mà còn được quyết định bởi quy trình kiểm soát sản xuất toàn diện.
Từ tỷ lệ phối trộn nguyên liệu, độ chính xác kích thước, quá trình chiếu xạ liên kết ngang đến kiểm tra tỷ lệ co rút, mỗi công đoạn đều phải trải qua quy trình kiểm soát chất lượng nghiêm ngặt nhằm đảm bảo sản phẩm có khả năng cách điện, chống nước, chịu nhiệt và bảo vệ cơ học ổn định.
Đặc biệt, trong các lĩnh vực đòi hỏi độ tin cậy cao nhưđiện tử, ô tô, thiết bị y tế và thiết bị công nghiệp, chất lượng ổn định của ống co nhiệt không chỉ góp phần nâng cao hiệu suất hoạt động mà còn là yếu tố quan trọng đảm bảo độ an toàn và tuổi thọ của sản phẩm.
Ống co nhiệt tuy có cấu tạo đơn giản nhưng là sự kết hợp giữa công nghệ vật liệu, quy trình sản xuất chính xác và hệ thống kiểm soát chất lượng nghiêm ngặt. Từ công đoạn đùn ép, chiếu xạ liên kết ngang đến nong giãn ống, mỗi bước đều ảnh hưởng trực tiếp đến hiệu suất của thành phẩm.
Nhờ quy trình sản xuất hoàn thiện cùng hệ thống kiểm soát chất lượng chặt chẽ, ống co nhiệt có thể đạt được khả năng co rút ổn định, độ bền cao và độ an toàn vượt trội, đáp ứng nhu cầu bảo vệ dây dẫn, cách điện và nhiều ứng dụng khác trong các ngành điện tử, ô tô, viễn thông, y tế và công nghiệp.
