メニュー
熱収縮チューブの製造工程とは?押出成形から品質管理まで徹底解説
熱収縮チューブは、電子機器、電力設備、自動車、通信機器、産業機器など幅広い分野で使用されており、絶縁、防水、防塵、耐摩耗などの優れた保護性能を備えています。しかし、高品質な熱収縮チューブは、単に材料を成形するだけでは製造できません。
原料配合から押出成形、電子線照射架橋、拡径加工に至るまで、それぞれの工程で厳格な品質管理が行われています。各工程の精度は、収縮性能、耐熱性、耐久性、さらには製品寿命にも大きく影響します。
本記事では、熱収縮チューブの製造工程と、それぞれの工程が製品品質にどのように関わっているのかをご紹介します。
熱収縮チューブの製造工程
熱収縮チューブは、主に以下の工程を経て製造されます。
原料配合(コンパウンド・混錬) ➜ 押出成形 ➜ 電子線照射架橋 ➜ 拡径加工 ➜ 検査・包装
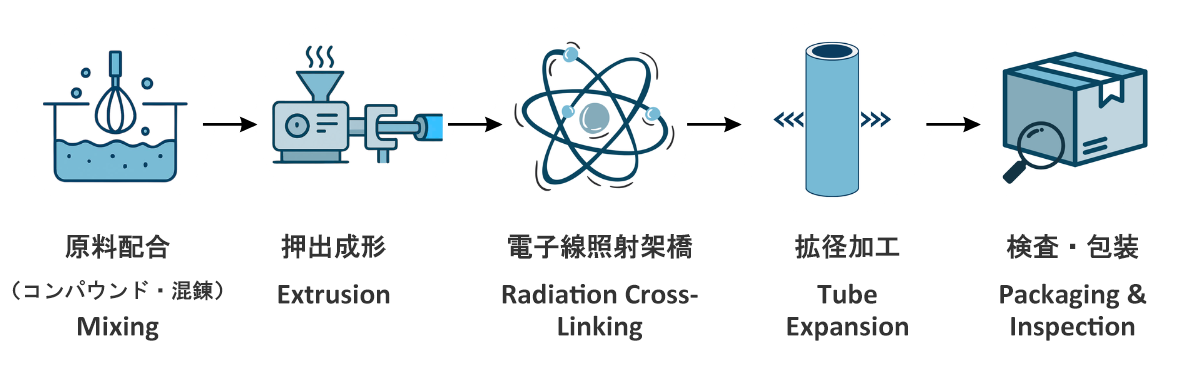
これらすべての工程は製品品質と密接に関係しており、特に寸法安定性、収縮率、材料特性などは各工程で厳密に管理されています。
原料配合(コンパウンド)― 熱収縮チューブの基本性能を決める工程
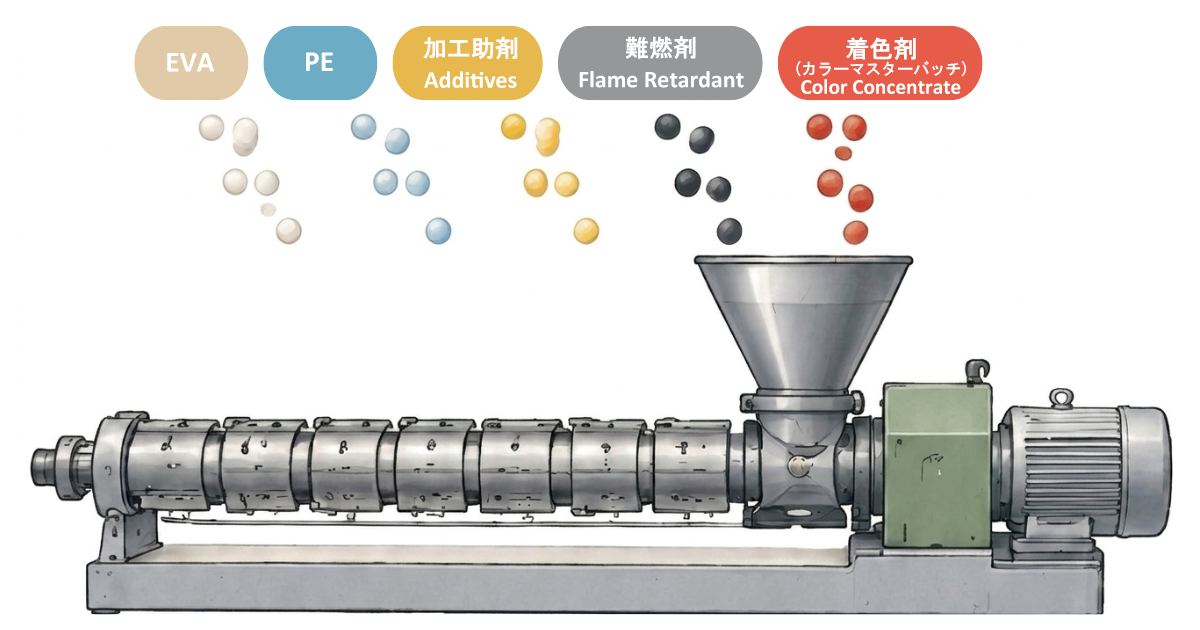
製造工程の第一段階では、EVA、PE、加工助剤、難燃剤、顔料などの原材料を、所定の配合比率で均一に混合します。
原料配合は、熱収縮チューブの柔軟性、耐熱性、難燃性能、収縮特性などの基本性能を左右する重要な工程です。安定した混練技術と適切な配合管理により、材料品質の均一化を図ることで、高品質な製品の製造につながります。
押出成形 — 熱収縮チューブの原管を形成
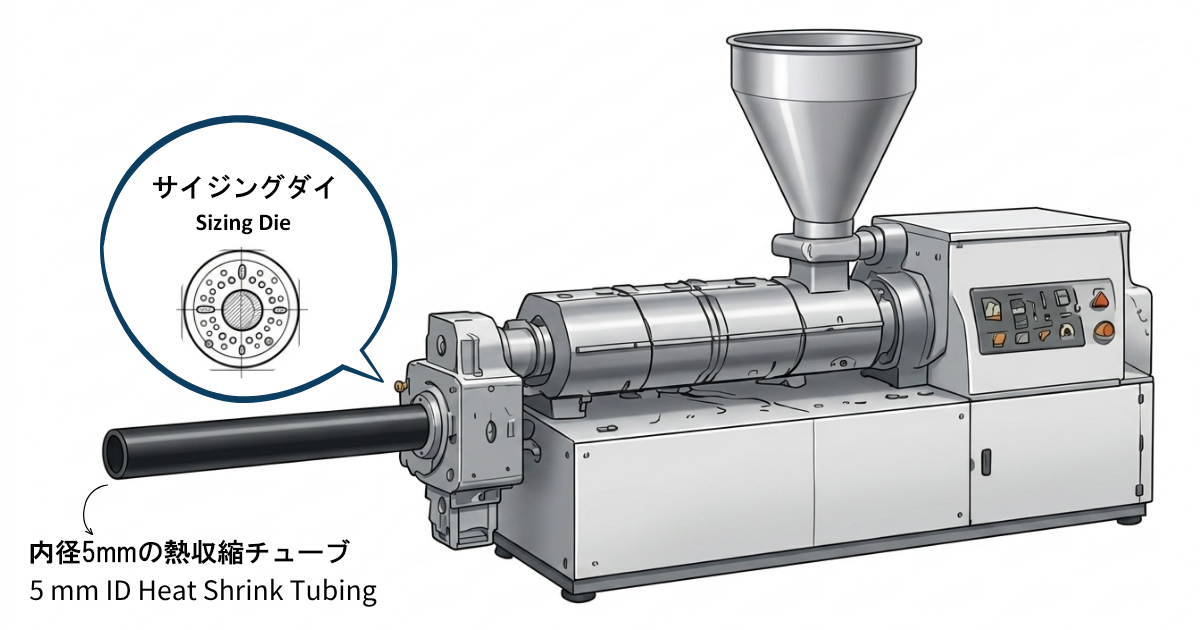
配合した材料は押出機で加熱・溶融され、ダイス(金型)を通してチューブ状に成形されます。
例えば、5mmのダイスを使用した場合、内径約5mmのチューブが押し出されます。この工程では、外径・肉厚・真円度・表面状態などを適切に管理することが重要です。
押出品質が安定していることは、その後の収縮性能や製品品質を左右する重要な要素となります。
電子線照射架橋 — 耐熱性と形状記憶性を向上
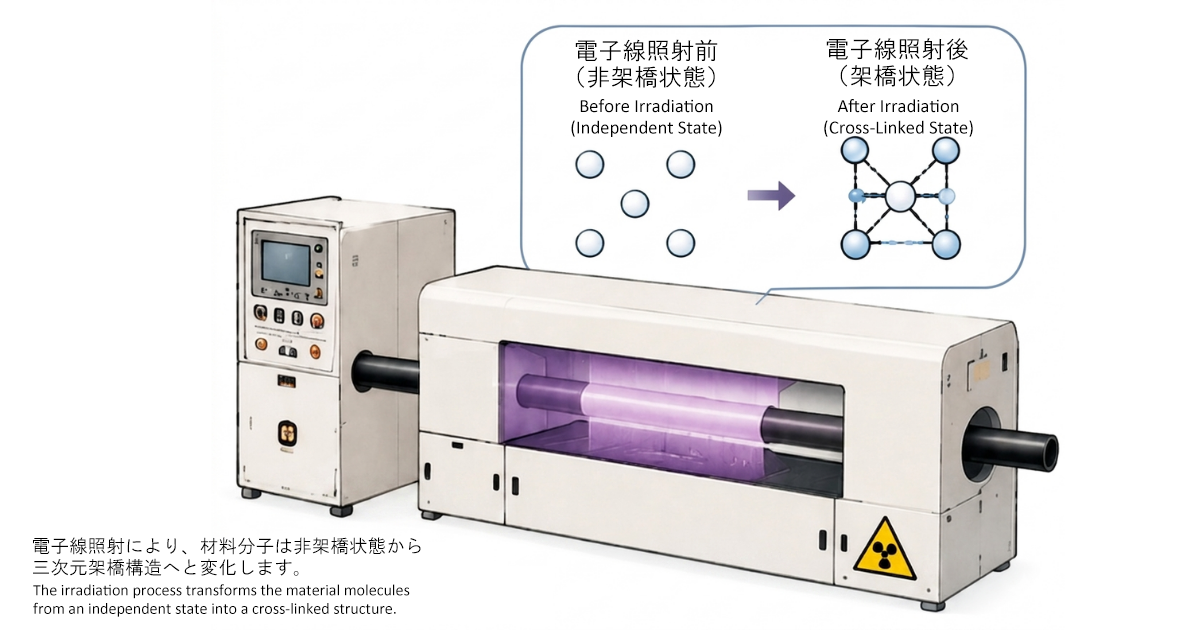
押出成形後のチューブは、電子線照射装置によって架橋処理が施されます。
電子線照射により、材料内部の分子構造は三次元架橋構造へと変化し、熱収縮チューブの性能が大幅に向上します。
主な効果は以下のとおりです。
- 優れた電気絶縁性
- 高い耐熱性
- 耐摩耗性の向上
- 耐薬品性・耐酸アルカリ性の向上
また、この工程によって材料には「形状記憶性(熱メモリー効果)」が付与され、元の寸法を記憶することで、後工程の熱収縮機能を実現します。
拡径加工 — 熱収縮機能を生み出す重要工程
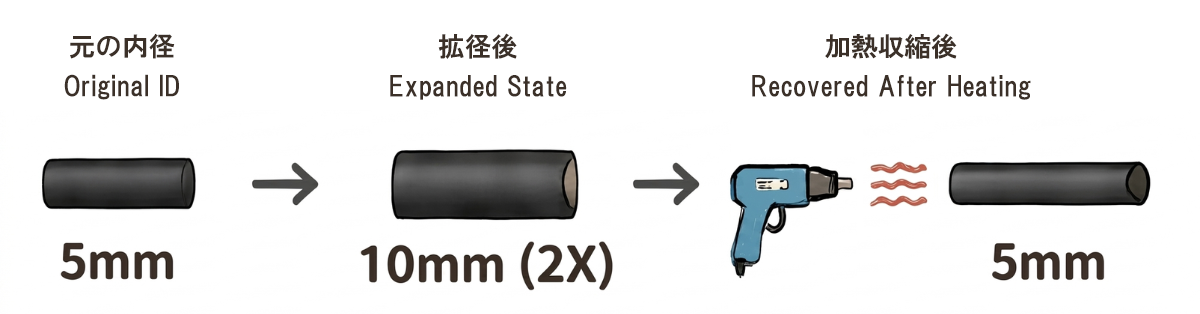
電子線照射後のチューブは、専用設備により加熱しながら拡径加工を行います。
例えば、収縮率2:1の熱収縮チューブでは、元の内径5mmのチューブを約10mmまで拡径します。
また、収縮率3:1の場合は約15mmまで拡径されます。
使用時に加熱すると、チューブは記憶している元の寸法まで収縮し、対象物へ密着して確実に保護します。
この工程では、加熱温度、搬送速度、拡径倍率などを精密に管理し、安定した収縮率と品質を確保しています。
品質管理が熱収縮チューブの性能を左右する理由
熱収縮チューブの品質は、材料だけで決まるものではありません。
原料配合、寸法管理、電子線照射条件、収縮試験など、各工程において厳格な品質管理を実施することで、安定した製品性能を実現しています。
これにより、高い絶縁性能、防水性、耐熱性、耐久性、機械的保護性能を備えた熱収縮チューブを提供することが可能になります。
特に電子機器、自動車、医療機器、産業機器など、高い信頼性が求められる分野では、安定した品質が製品全体の安全性にも大きく影響します。
まとめ
熱収縮チューブは一見シンプルな製品ですが、その製造には材料技術、精密加工技術、そして高度な品質管理が不可欠です。
押出成形、電子線照射架橋、拡径加工といった各工程を適切に管理することで、優れた収縮性能、耐久性、安全性を備えた高品質な熱収縮チューブが完成します。
確かな製造技術と徹底した品質管理により、さまざまな産業分野における電線・ケーブルの保護および絶縁用途に対応する信頼性の高い製品を提供しています。