MENU
热缩套管制程分享:从挤出到成品的品质管控
热缩套管广泛应用于电子、电力、汽车、通讯与工业设备等领域,具备绝缘、防水、防尘与耐磨损等功能。然而,一条品质稳定的热缩套管,背后其实经过多道精密制程与品质控管。
从原料混合、挤出成型、辐照交联到扩管制程,每个步骤都会影响热缩套管的收缩性能、耐温性与使用寿命。本文将带您快速了解热缩套管的生产流程,以及如何透过制程控管提升产品品质与稳定性。
热缩套管生产流程介绍
热缩套管主要生产流程包含:
混料➜挤出➜辐照交联➜扩管➜包装与检验
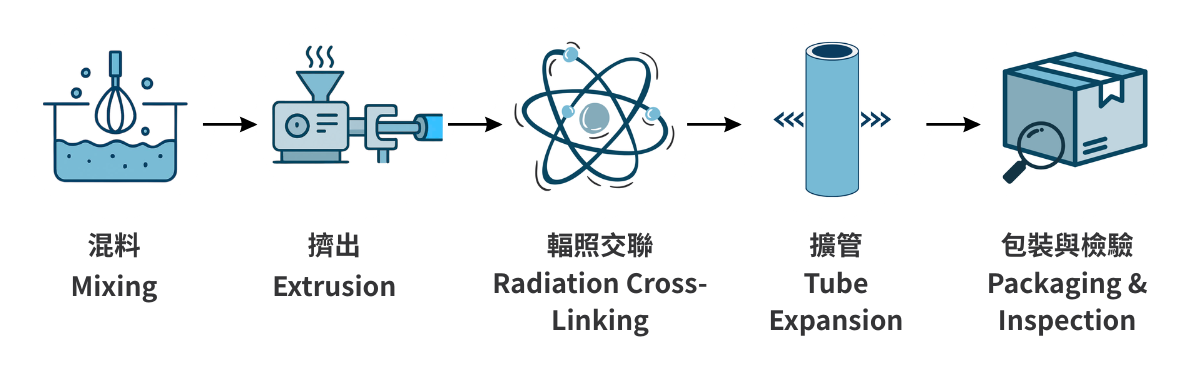
每一道制程都与热缩套管的品质密切相关,尤其在尺寸稳定性、收缩比率与材料特性方面,更需要严格控管。
混料:决定热缩套管基础性能
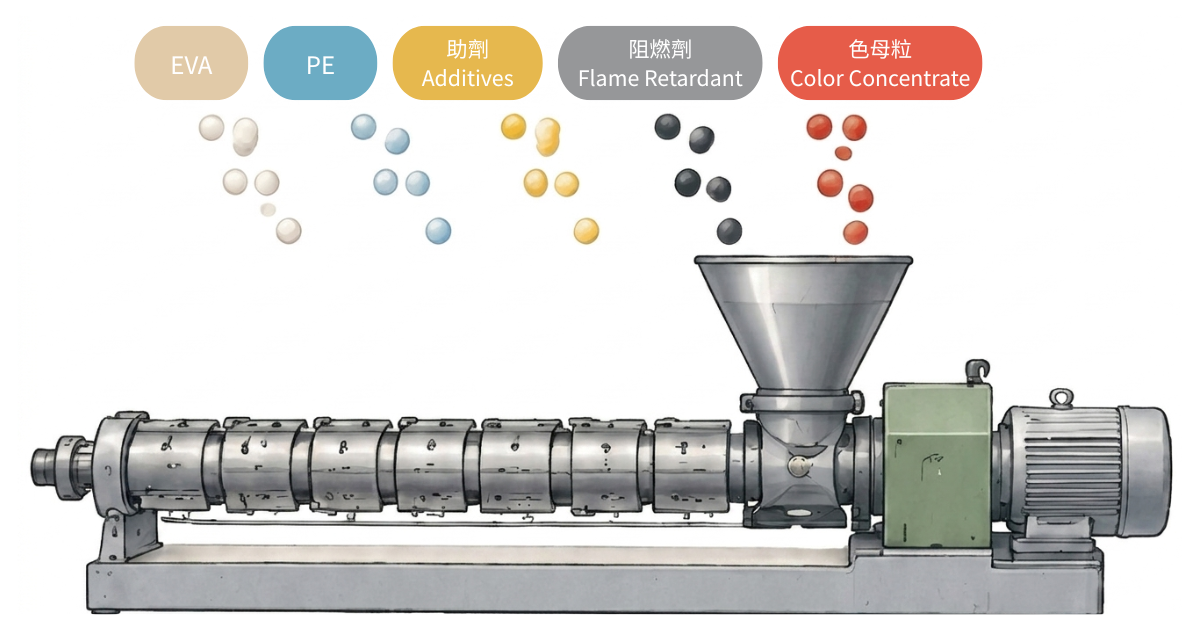
热缩套管的第一步是混料制程,将 EVA、PE、助剂、阻燃剂与色料等原料依比例混合均匀。
原料配方会直接影响热缩套管的柔软度、耐温性、阻燃效果与收缩性能,因此需要透过稳定的混炼技术与配方控制,确保材料品质一致性。
挤出:形成热缩套管原始管径
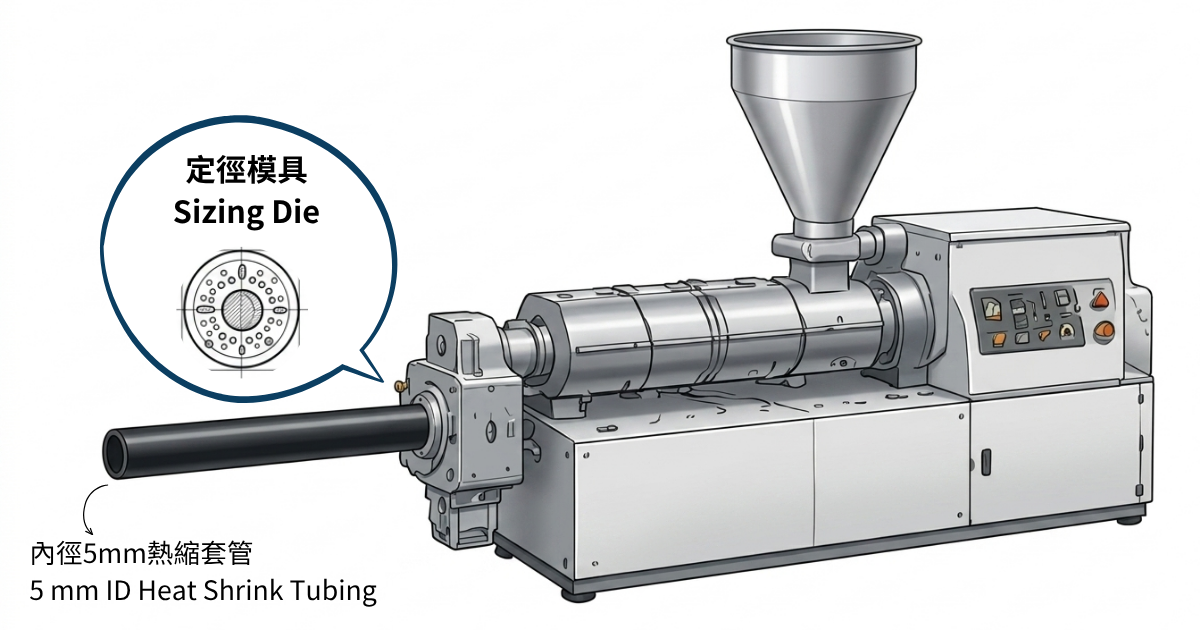
完成混料后,材料会透过挤出机加热塑化,并经由定径模具形成胶管。
例如使用 5mm 模具,即可挤出内径 5mm 的胶管。此阶段需特别注意尺寸稳定性、厚度均匀性与表面品质,避免后续热缩效果不稳定。
稳定的挤出制程,也是影响热缩套管品质的重要因素。
辐照交联:提升耐温与记忆效果
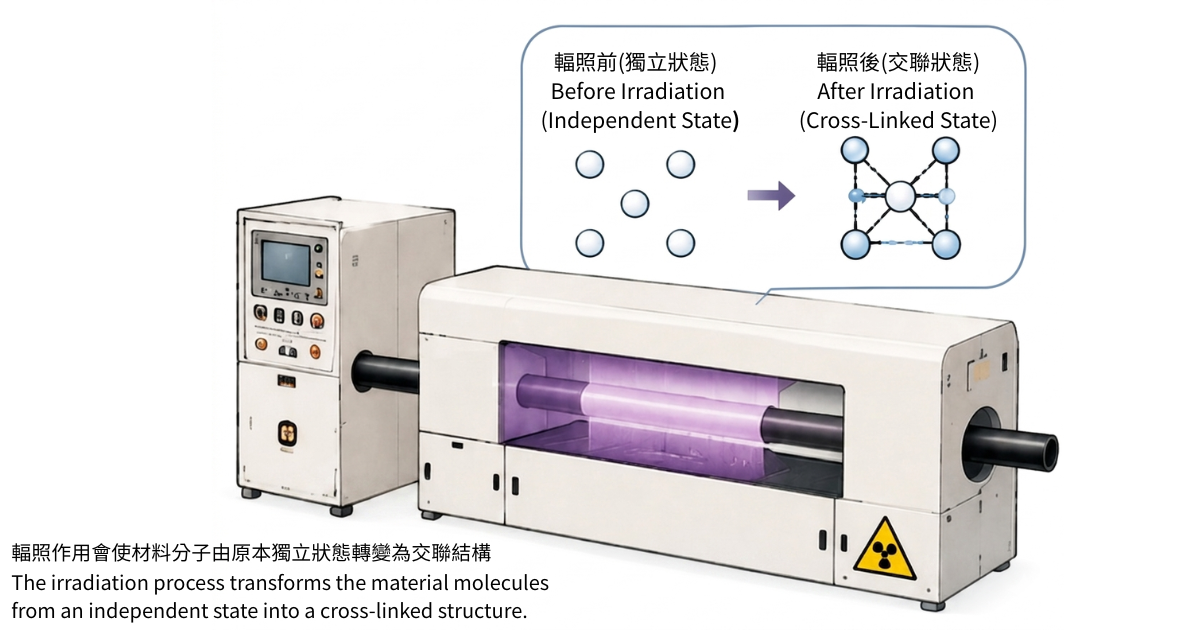
塑管成型后,需经过电子加速器进行辐照交联处理。
辐照作用会使材料分子由原本独立状态转变为交联结构,进一步提升热缩套管的:
- 电气绝缘性能
- 耐高温能力
- 耐磨耗性能
- 耐酸碱特性
同时,材料也会产生「热记忆效果」,记忆原始管径尺寸,成为后续热缩功能的重要关键。
扩管:形成热缩功能与收缩比率
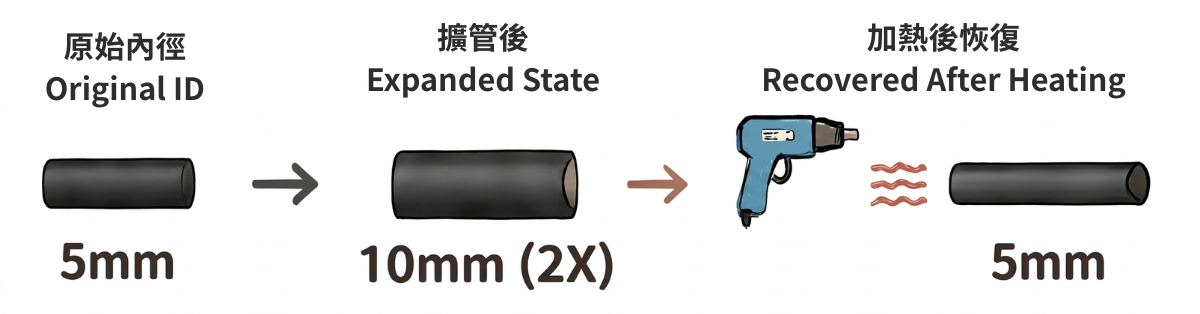
完成辐照后,塑管会透过扩管机进行加热扩张。
以 2:1 热缩套管为例:
原本 5mm 管径可扩张至 10mm;若为 3:1 则可扩至 15mm。
当使用者加热时,热缩套管便会回复至原始管径尺寸,形成紧密包覆效果。
此阶段需精准控制温度、速度与扩张倍率,以确保收缩比例与产品稳定性。
品质管控如何影响热缩套管性能?
热缩套管的品质不只来自材料,更来自完整的制程控管。
从原料比例、尺寸精度、辐照交联到收缩测试,每一道流程都需经过严格检验,才能确保产品具备稳定的绝缘、防水、耐温与机械防护效果。
特别是在电子、汽车、医疗与工业设备应用中,稳定可靠的热缩套管品质,更是影响产品安全性的重要因素。
热缩套管看似简单,实际上却结合了材料技术、精密制程与品质管理。从挤出、辐照到扩管,每一个环节都会影响最终产品性能。
透过完善的生产流程与品质控管,才能制造出具备稳定收缩性、耐用性与安全性的热缩套管产品,满足不同产业对线材保护与绝缘应用的需求。